
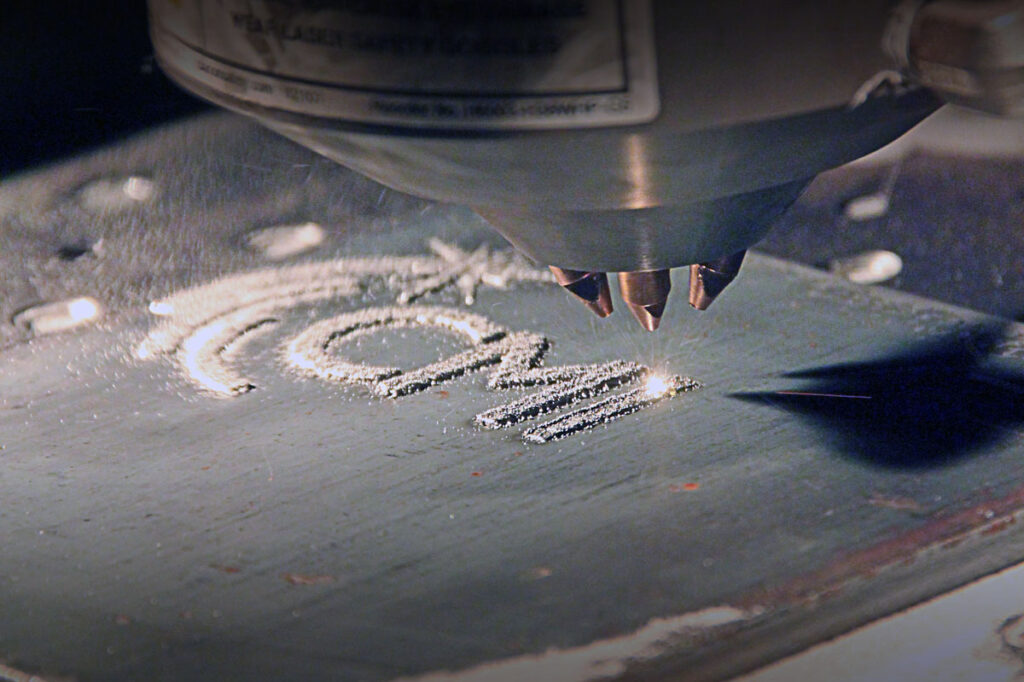
En découpe laser métal, la précision du faisceau ne suffit pas à garantir une finition de qualité. Le choix du gaz d’assistance joue également un rôle essentiel dans l’aspect des bords découpés, leur oxydation et les éventuelles opérations de finition.
L’azote et l’oxygène sont deux gaz de découpe laser couramment utilisés dans l’industrie. Pourtant, leurs effets sur le métal sont très différents. L’un protège le bord de coupe contre l’oxydation, tandis que l’autre participe activement à la réaction thermique.
Alors, faut-il choisir l’azote ou l’oxygène pour découper une tôle en acier, inox ou aluminium ? Découvrez comment chaque gaz influence la qualité des chants, les coûts de fabrication et les applications industrielles.
Pourquoi le gaz est-il important en découpe laser ?
Lors de la découpe laser d’une tôle métallique, un faisceau concentré chauffe localement le matériau jusqu’à provoquer sa fusion ou sa combustion. Un gaz d’assistance est envoyé à travers la buse de découpe afin de faciliter l’évacuation de la matière fondue.
Ce gaz influence plusieurs caractéristiques de la pièce finale : l’aspect du bord, la formation d’oxydes, la présence éventuelle de bavures et la qualité de la surface découpée.
Le choix du gaz de découpe laser doit donc tenir compte du matériau, de son épaisseur, des équipements utilisés et des finitions prévues après fabrication.
Découpe laser à l’azote : des bords propres et peu oxydés
L’azote est un gaz relativement inerte dans les conditions habituelles de découpe laser. Son rôle consiste principalement à évacuer le métal fondu tout en limitant le contact du bord chaud avec l’oxygène de l’air.
Contrairement à l’oxygène, il ne fournit pas de chaleur supplémentaire par une réaction de combustion du métal.
Une finition adaptée aux pièces exigeantes
La découpe laser à l’azote présente plusieurs avantages :
- Des bords généralement plus clairs, avec peu ou pas d’oxydation lorsque les conditions de coupe sont adaptées.
- Une réduction des traitements nécessaires pour éliminer les oxydes avant certaines opérations de peinture ou de soudage.
- Une finition particulièrement intéressante pour l’acier inoxydable et l’aluminium.
- Une solution adaptée aux pièces métalliques destinées à des applications esthétiques ou techniques.
Ces avantages ne signifient pas que toute découpe à l’azote est automatiquement sans bavures. La qualité dépend également de la puissance du laser, de la pression du gaz, de la vitesse de découpe et de l’épaisseur de la tôle.
Dans quels cas privilégier l’azote ?
L’azote est souvent choisi pour la découpe laser inox, les pièces décoratives en aluminium et certaines tôles en acier carbone qui doivent recevoir une finition particulièrement soignée.
Il peut toutefois nécessiter une consommation importante de gaz et des pressions relativement élevées, ce qui influence le coût de fabrication.
Découpe laser à l’oxygène : efficacité et réaction thermique
L’oxygène joue un rôle différent. Lorsqu’il entre en contact avec le métal chauffé par le faisceau laser, il provoque une réaction d’oxydation exothermique qui libère de la chaleur supplémentaire.
Cette énergie contribue à la découpe et peut faciliter le traitement de certaines tôles en acier carbone, notamment lorsque leur épaisseur est importante.
Pourquoi les bords deviennent-ils plus foncés ?
La présence d’oxygène favorise la formation d’une couche d’oxydes sur les surfaces découpées. Les chants peuvent alors présenter une couleur grise, foncée ou noire selon le matériau et les conditions de fabrication.
Cette finition n’est pas nécessairement un défaut pour une pièce industrielle. En revanche, la couche oxydée peut nécessiter une préparation supplémentaire lorsque la pièce doit être peinte, revêtue ou soudée avec des exigences particulières.
Les avantages de l’oxygène
La découpe laser à l’oxygène peut être intéressante pour certaines applications en acier carbone, en particulier lorsque l’apport thermique supplémentaire facilite la coupe.
Cependant, son intérêt économique dépend du temps de découpe, de l’épaisseur de la tôle et des opérations de finition éventuellement nécessaires.
Azote ou oxygène : quelles différences sur la finition des bords ?
Le tableau suivant résume les principales caractéristiques des deux gaz.
| Critère | Azote (N₂) | Oxygène (O₂) |
|---|---|---|
| Action principale | Évacue le métal fondu sans réaction d’oxydation importante | Favorise la combustion et l’oxydation du métal |
| Aspect des bords | Généralement clair et peu oxydé | Souvent plus foncé et oxydé |
| Matériaux courants | Inox, aluminium, acier selon la finition recherchée | Principalement acier carbone |
| Peinture et revêtement | Peut réduire la préparation liée aux oxydes | Peut nécessiter l’élimination de la couche oxydée |
| Énergie de coupe | Fournie principalement par le laser | Complétée par la réaction exothermique |
| Coût global | Dépend de la consommation de gaz et des réglages | Dépend de la coupe et des finitions nécessaires |
À retenir : l’azote est souvent privilégié lorsque l’absence d’oxydation est une priorité. L’oxygène peut être pertinent pour certaines tôles en acier carbone, même si une finition complémentaire est nécessaire.
Quel gaz choisir selon le métal ?
Découpe laser acier : azote ou oxygène ?
Pour l’acier carbone, les deux procédés peuvent être utilisés selon l’épaisseur, la puissance disponible et la destination finale de la pièce.
L’oxygène est souvent intéressant lorsque son apport thermique facilite le traitement d’une tôle épaisse. L’azote peut être préférable lorsqu’un bord peu oxydé est nécessaire, notamment pour certaines pièces destinées à recevoir un revêtement.
Découpe laser inox : pourquoi privilégier l’azote ?
En découpe laser inox, l’azote constitue généralement le choix de référence pour limiter la formation d’oxydes sur les chants.
Il permet de mieux préserver l’aspect du métal et de réduire les risques liés à une couche d’oxydation indésirable avant les opérations de finition.
Pour en savoir plus, découvrez notre service de découpe laser inox.
Découpe laser aluminium : préserver la qualité des bords
Pour l’aluminium, l’azote est également couramment utilisé afin de limiter l’oxydation pendant la découpe.
Le résultat dépend toutefois de l’alliage, de l’épaisseur, de la puissance laser et des réglages de la machine. Un bord découpé à l’azote n’est pas nécessairement poli ou parfaitement lisse.
Découvrez nos solutions de découpe laser aluminium.
La qualité des bords dépend-elle uniquement du gaz ?
Non. Même avec un gaz parfaitement adapté, différents paramètres peuvent influencer la finition des pièces métalliques.
La position du foyer laser, l’état de la buse, la vitesse de coupe, la pression du gaz et la qualité de la tôle peuvent modifier l’apparition de stries, de bavures ou d’irrégularités.
La pureté du gaz est également importante. Une contamination de l’azote par l’oxygène peut entraîner une oxydation indésirable, notamment lors de la découpe de l’inox.
Le gaz d’assistance constitue donc un élément essentiel du procédé, mais il doit être associé à des réglages adaptés pour obtenir une finition conforme aux exigences du projet.
Comment choisir le bon gaz pour votre projet ?
Avant de lancer une fabrication, il est important de définir l’utilisation finale des pièces.
Pour une pièce décorative avec un bord visible, un chant clair et peu oxydé peut être prioritaire. Pour un composant industriel destiné à être assemblé ou peint, il faut également prendre en compte les exigences de préparation de surface.
À l’inverse, pour certaines pièces en acier carbone épais, l’intérêt de l’oxygène peut résider dans sa contribution au processus de découpe.
Le meilleur choix n’est donc pas toujours le gaz le moins coûteux à l’achat : il faut considérer le coût total de fabrication, la qualité des bords et les traitements nécessaires après découpe.
Questions fréquentes sur les gaz de découpe laser
Quel gaz permet d’obtenir les bords les plus propres ?
L’azote permet généralement d’obtenir des chants peu oxydés, notamment sur l’inox et l’aluminium. La présence éventuelle de bavures et la rugosité dépendent cependant des réglages de la découpe.
Peut-on peindre une tôle découpée à l’oxygène ?
Oui, mais une préparation de surface peut être nécessaire pour éliminer les oxydes et garantir l’adhérence du revêtement. Les exigences dépendent du système de peinture choisi.
L’azote est-il toujours plus cher que l’oxygène ?
Pas nécessairement pour le coût global de la pièce. L’azote peut entraîner une consommation de gaz plus importante, mais il peut aussi réduire certaines opérations de nettoyage ou de finition. Une comparaison doit prendre en compte l’ensemble du processus.
Peut-on utiliser le même gaz pour tous les métaux ?
Les gaz d’assistance ne sont pas interchangeables dans toutes les situations. Leur sélection dépend du métal, de son épaisseur, des capacités de la machine et de la qualité de finition recherchée.
Conclusion : un bon choix de gaz pour une meilleure finition
Le choix entre l’azote et l’oxygène influence directement le comportement du métal pendant la découpe laser et l’aspect final des bords.
L’azote est particulièrement intéressant pour limiter l’oxydation, tandis que l’oxygène apporte une énergie thermique supplémentaire utile dans certaines applications, notamment sur l’acier carbone.
Pour obtenir des pièces métalliques adaptées aux exigences de votre projet, il est essentiel de prendre en compte le gaz utilisé, les paramètres de découpe et les traitements de surface prévus.
Besoin d’un devis de découpe laser métal à Casablanca ?
Chez Découpe Laser Maroc, nous accompagnons les professionnels dans leurs projets de découpe laser métallique sur mesure. Que votre projet concerne l’acier, l’inox ou l’aluminium, notre équipe peut étudier vos plans, vos dimensions, vos épaisseurs et vos exigences de finition afin de déterminer les solutions de fabrication envisageables.